


szelíd
szelíd
szelíd
szelíd
szelíd
szelíd
szelíd
szelíd
szelíd
A plexi öntése hőformáló – és az anyagválasztás az első
A plexi, a PMMA akrillap általános neve, egy hőre lágyuló műanyag, amely melegítés hatására hajlékony lesz, és lehűlés után is megtartja új alakját. Ez az egyetlen tulajdonsága teszi az egyik legmegbocsátóbb anyaggá a gyakorlati formázási projektekhez, a motorkerékpárok szélvédőjétől és bemutatóállványaitól az egyedi világítási diffúzorokig és gépvédőkig. Maga a formázási eljárás nem bonyolult: melegítsük fel a lapot, formázzuk át, hagyjuk kihűlni. A legtöbb meghibásodást az okozza, hogy a rossz anyag kiválasztása vagy a hőmérséklet túllépése a biztonságos ablakon. Tehát mielőtt hőpisztolyhoz nyúlna, döntse el, hogy valójában milyen típusú akrilra van szüksége. A tipikus alkatrészek közé tartoznak az értékesítési pontok kijelzői, a gépi fröccsenésvédők, a lámpaburkolatok és a védőablakok – minden olyan forma, amely sík lapnak indul, és a hő hatására nyeri el geometriáját.
Minden fröccsöntési projektnél az öntött és az extrudált megkülönböztetés fontosabb, mint a márka. Az öntött akril valamivel jobb optikai tisztaságot és vegyszerállóságot biztosít, de az extrudált lemez általában egyenletesebb vastagságú és egyenletesebben lágyul, ami megkönnyíti a hajlítást és az alakítást. Ha egyszeri ívelt panelt vagy prototípus burkolatot épít, kezdje egy optikai minőségű átlátszó extrudált PMMA lap ; stabil formázási viselkedést és tiszta felületet biztosít. A két gyártási útvonal mélyebb összehasonlításához a mi PMMA anyagútmutató lefedi azokat a tulajdonságokat, amelyeket rendelés előtt ellenőriznie kell.
 Nagy fényerejű, széles alkalmazású optikai minőségű PMMA átlátszó extrudált fény G Gyengéd, nagy fényerejű, széles alkalmazású, optikai minőségű PMMA átlátszó extrudált fényvezető lemez beszállítók és gyártók, nagykereskedelmi... Termék megtekintése →
Hőmérséklet-tartományok, amelyek valóban fontosak az akril számára
Az akril nem olvad meg hirtelen, mint a fagylalt; lágyulási szakaszon megy keresztül. Körülbelül 100 °C alatt még mindig üveges, és megrepedhet vagy megrepedhet, ha kanyarba kényszerül. A praktikus alakítóablak 150 °C és 180 °C között van. Ezen a tartományon belül a lemez hajlítható, bevonható vagy vákuumformázható anélkül, hogy elveszítené felületi minőségét. 190 °C felett buborékok és fehéredés jelennek meg, ahogy az anyag elkezd lebomlani. A különböző beszállítók némileg eltérő számokat adnak, de az elv ugyanaz: alakítsunk az ablak közepén, és tartsuk egyenletesen a hőt.
A formáló ablak a gyakorlatban
Tartsa a lapot a célhőmérsékleten elég hosszú ideig ahhoz, hogy a hő átjárja a teljes vastagságot, majd gyorsan dolgozzon, amíg még hajlékony. Az infravörös hőmérő kiküszöböli a találgatásokat: irányítsa a lap felületére, és várja meg, amíg a leolvasott érték a formáló ablak belsejébe kerül, mielőtt hajlítani kezd. A késznek tűnő felület nem ugyanaz, mint egy átfűtött lap, és ez az a pont, ahol a legtöbb hobbi próbálkozás rosszul sül el.
Miért változtatja meg a vastagság a matematikát?
A vastagabb alapanyag több hőt tárol, és több időre van szüksége a formázási hőmérséklet eléréséhez. Egy 2 mm-es lap néhány perc alatt elkészülhet, míg a 6 mm-es lap több perc folyamatos melegítést igényel. Egy vastag lap megsürgetésével a felület puha, a mag pedig még mindig merev – az eredmény egy hajlított él feszültségi repedésekkel. Ugyanez a logika vonatkozik a szalagfűtőkre is: növelje a melegítési időt a vastagsággal, és ellenőrizze, hogy a lágyított zóna elég széles-e a kívánt hajlítási sugárhoz.
| Állapot | Hőmérséklet | Mi történik |
|---|---|---|
| Üvegátmenet | ~105 °C | A lap kezd meglágyulni, de még mindig ellenáll a hajlításnak |
| Ablak kialakítása | 150-180 °C | Ideális tartomány hajlításhoz, terítéshez és vákuumformázáshoz |
| Túlmelegedés | 190 °C felett | Buborékok, fehéredés és maradandó felületi károsodás |
Három megbízható módszer a plexi öntésére
Válassza ki a módszert a kívánt forma, nem pedig a lenyűgöző megjelenés alapján. Az éles sarkok vezetékfűtést igényelnek; a sima görbék a teljes felület fűtését igénylik; mély, ismételhető részek vákuumformázást igényelnek.
Vonalhajlítás éles, tiszta sarkokhoz
Egy szalagfűtő vagy egy fókuszált hőlégfúvó felmelegíti a lap egy keskeny sávját. Miután ez a szalag megpuhul, hajtsa be a lapot a célszögbe, és tartsa, amíg kihűl. Mert az akril hűtés után enyhén visszaugrik, néhány fokkal túlhajlik; gyakorlással megtudhatja, hogy mennyi a lemezvastagság és a fűtőelem szélessége igény. A technika éles, 90 fokos sarkokat produkál anélkül, hogy a többi alkatrészt felmelegítené, ezért továbbra is ez a szabvány a vitrin állványok, lámpaburkolatok és motorkerékpárok szélvédői esetében.
Kendőformázás ívekhez és kupolákhoz
Az ívelt formához melegítse fel az egész lapot sütőben vagy széles infravörös forrás alatt, majd fektesse rá egy forma - fabakkra, habformázóra vagy akár konyhai tálra - fölé. A gravitáció és a könnyű nyomás elvégzi a munkát. A lap a forma kontúrjává hűl, a széleit pedig egy vágómaró tisztítja meg. Mélyebb ívek esetén hagyja, hogy a lemez a saját súlya alatt megereszkedjen, mielőtt érintkezésbe kerül; még túl hidegen lenyomva vékony foltok keletkeznek a sarkoknál.
Vákuumos alakítás összetett, ismételhető alkatrészekhez
A vákuumformázás atmoszférikus nyomással húzza le a felmelegített lapot egy részletes formára, így sokkal jobban reprodukálja a bordákat, alámetszéseket és texturált felületeket, mint a kézi alakítás. Ez a módszer a berendezésházak, az autóalkatrészek és a védőburkolatok mögött – és ez az a pont, ahol a folyamat már nem hobbi, hanem megfelelő szerszámokra és hőmérséklet-szabályozásra van szükség. Miután elérte ezt a szakaszt, az anyagvastagság-tűrés kritikussá válik; a miénk útmutató műanyag lapokhoz jelzésekhez és LED-es alkalmazásokhoz megmagyarázza, hogy az ellenőrzött méretű akril miért viselkedik sokkal kiszámíthatóbban, mint a kézműves bolti levágások.
| módszer | A legjobb | Berendezés | Tipikus eredmény |
|---|---|---|---|
| Vonalhajlítás | Éles szögek, dobozok, szélvédők | Szalagfűtő vagy fókuszált hőpisztoly | Éles, egyenes hajlítások |
| Kendő kialakítása | Ívelt panelek, kupolák, előtetők | Sütő vagy infrafűtő plusz forma | Sima összetett görbék |
| Vákuumos alakítás | Mély részek, bordák, texturált részletek | Vákuumos formáló és öntőforma | Megismételhető gyártási alkatrészek |
Lépésről lépésre: Plexiüveg panel kialakítása a forma fölött
Kezdje egy tiszta, száraz lappal és egy olyan formával, amely ellenáll az alakítási hőmérsékletnek. A fa és a magas hőmérsékletű habok jól működnek; a laminált és lakkozott felületek letapadhatnak. Melegítés előtt távolítsa el mindkét védőfóliát.
- Vágja le nagyjából méretre az akrillapot fűrésszel vagy CNC-vágóval, hagyva egy kis margót a vágáshoz.
- Melegítsük elő a sütőt 160 °C-ra, és helyezzük a lapot egy lapos tálcára, amelyet elválasztópapírral bélelünk.
- Melegítse addig, amíg a lap megereszkedik saját súlya alatt, és rugalmasnak érzi magát, ha kesztyűs ujjal tesztelik – 2–4 mm-es lap esetén általában néhány percig.
- Emelje fel a forró lapot a formára, és hagyja ráülni a kontúrra, közben óvatosan nyomja a közepétől kifelé.
- Tartsa az alkatrészt, amíg nagyjából 60 °C alá hűl; a túl gyors lehűlés belső feszültséget és később őrültséget okoz.
- Vágja le a széleket, majd csiszolja és polírozza a vágási vonalat, ha a széle látható lesz.
Két praktikus emlékeztető: viseljen hőálló kesztyűt, amikor forró akrilt kezel, és gondoskodjon a munkaterület szellőztetéséről. A PMMA kis mennyiségű gőzt bocsát ki, miközben melegszik; tipikus hobbi-hőmérsékleten és rövid expozíciós idők esetén a kockázat alacsony, de a tiszta levegő nem megtárgyalható szokás.
Öt hiba, amely tönkreteszi a legtöbb akril fröccsöntő munkát
A legtöbb meghibásodott alkatrész ugyanazon az öt módon hibásodik meg. Tanuld meg felismerni őket, mielőtt elpazarol egy lapot.
- A felület túlmelegedése, miközben a mag hideg marad. A külseje buborékosodik és kifehéredik, miközben a belseje még merev, gyenge, repedezett hajlítást okozva.
- Hajlítás kikényszerítése az alakítási hőmérséklet alá. Az eredmény a feszültség őrlődése – finom fehér repedések jelennek meg a hajlítási vonalon, néha csak napokkal később.
- Egyenetlen melegítés a lapon. A forró pontok vetemedést és ferde íveket okoznak, amelyeket az anyag lehűlése után nem lehet korrigálni.
- A védőfólia kihagyása vagy nem megfelelő leválasztószer használata. A formaanyagok és bevonatok a forró akrilhoz tapadhatnak.
- Túl gyors hűtés. A pattintással hűtött részek nagyobb belső feszültséget viselnek el, és hajlamosak megrepedni vágás vagy fúrás közben.
Amikor egy professzionális gyártó felülmúlja a műhelyt
A barkácsolás prototípushoz vagy egyetlen alkatrészhez van értelme. De amint az alkatrésznek optikai teljesítményre van szüksége – egy fényt egyenletesen elosztó fényvezető lemezre, egy meghatározott homályos diffúzorra vagy egy kereskedelmi szerelvényhez egy égésgátló fokozatra – a követelmények megváltoznak. A néhány tized milliméterrel változó lap vitrines állványnak elfogadható, háttérvilágítású panelnek pedig használhatatlan. Még egy jól felszerelt műhely sem tudja ellenőrizni a tételenkénti konzisztenciát, a sárgasági indexet vagy a lángállósági minősítést. Az égésgátló akrilokat például tesztelni és dokumentálni kell meghatározott osztályozás szerint, és a dokumentálatlan gyantacsere megváltoztathatja az alkatrész kialakulását, öregedését és égését.
A Suzhou Gentle-nél ugyanazok az optikai minőségű PMMA extrudáló sorok, amelyek az átlátszó lapunkat állítják elő, táplálják vákuumformázó termékcsalád ipari ügyfelek számára készült. Házon belül ellenőrizzük a készítményt, a mérőműszert és a felületminőséget, a gyártás pedig ISO 9001 minőségirányítási rendszer szerint zajlik. Ez azt jelenti, hogy be tudjuk szállítani a megfelelő akril minőséget, és dokumentált tűrésekkel burkolatokká, házakká, diffúzorokká és fényvezető alkatrészekké alakíthatjuk. Ha a projekt gyártásba kezd, értékelje az anyaglehetőségeket és az alakítási képességet, mielőtt elkötelezi magát a kézi folyamat mellett.
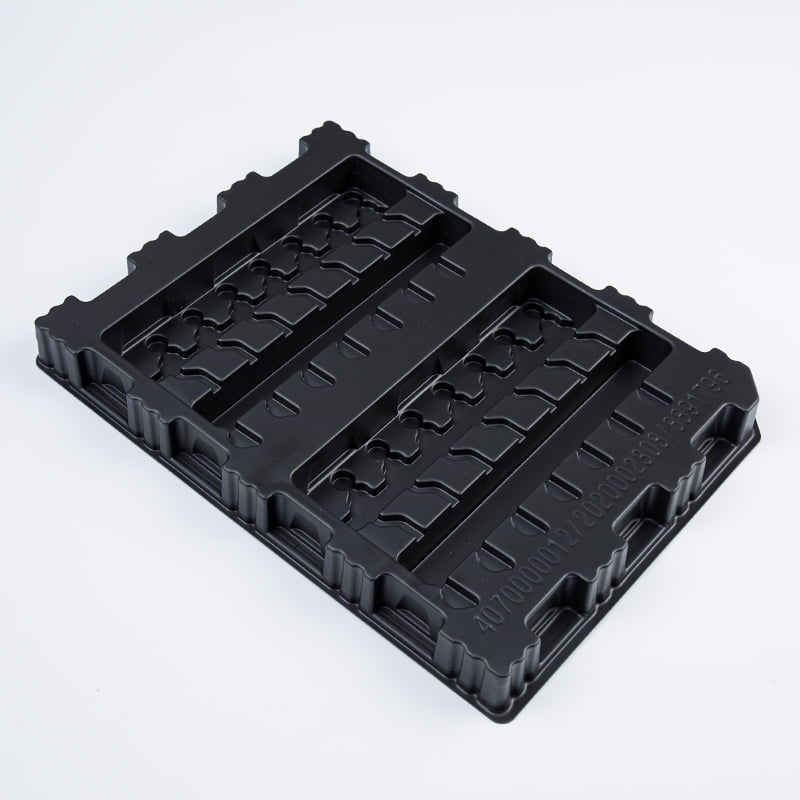 Vákuumos alakító műanyaglap beszállítók, egyedi vákuumformázó műanyag termékek A Suzhou Gentle Photoelectric Technology Co., Ltd. támogatja az egyedi vákuumformázó műanyagtermékeket, a vákuumformázó műanyaglap-szállítókat... Termék megtekintése →
A plexi fröccsöntése valóban megközelíthető: szabályozza a hőmérsékletet, tartsa tiszteletben a vastagságot, és válasszon olyan anyagot, amely állandó tulajdonságokkal rendelkezik. Ez a három tényező választja el a tiszta görbét a repedt, buborékos selejttől.


